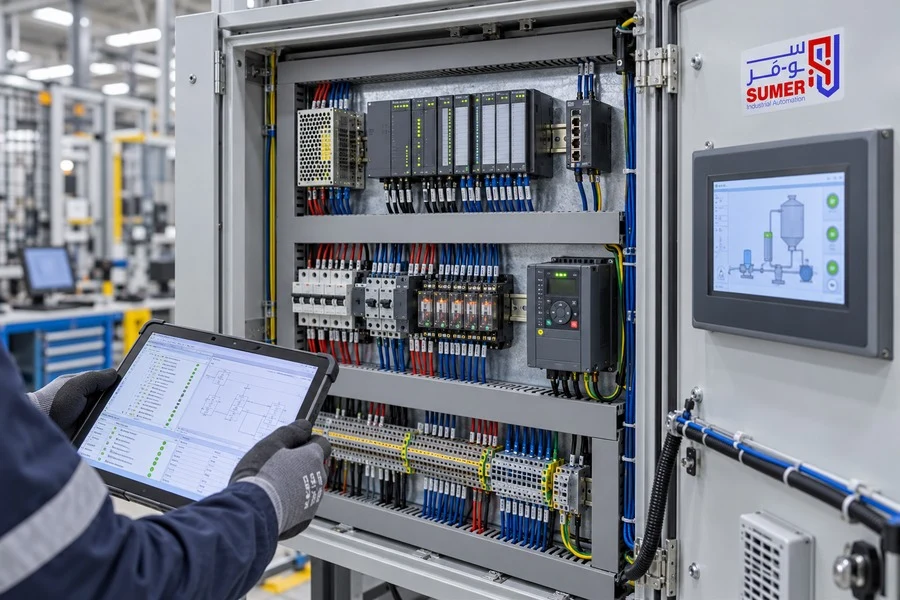
تُعد لوحات PLC مركز التحكم في كثير من الماكينات وخطوط الإنتاج؛ فهي تستقبل إشارات الحساسات وأوامر التشغيل، وتعالجها وفق برنامج محدد، ثم ترسل أوامرها إلى الموتورات والصمامات والكونتاكتورات وباقي عناصر المنظومة. لكن نجاح لوحة التحكم لا يعتمد على جهاز PLC وحده، بل على دقة دراسة العملية، واختيار المكونات، وتصميم دوائر القدرة والتحكم، وجودة البرمجة والاختبار.
يوضح هذا الدليل ما هي لوحة PLC، ومكوناتها، وطريقة عملها، والبيانات المطلوبة قبل التصميم، وكيفية اختيار وحدة التحكم وعدد نقاط I/O، ومراحل التصنيع والبرمجة والاختبار. كما يشرح العوامل التي تحدد تكلفة تنفيذ اللوحة والأخطاء التي ينبغي تجنبها عند إنشاء لوحة جديدة أو تطوير لوحة قائمة.
توفر SUMER وحدات PLC من Delta وتنفذ حلول التحكم للماكينات والمصانع وفق متطلبات كل تطبيق. للحصول على دراسة أولية، أرسل وصف الماكينة، وقائمة المدخلات والمخرجات، وقدرات الأحمال، وصور اللوحة الحالية إن وجدت إلى فريق SUMER.
ما هي لوحات PLC؟
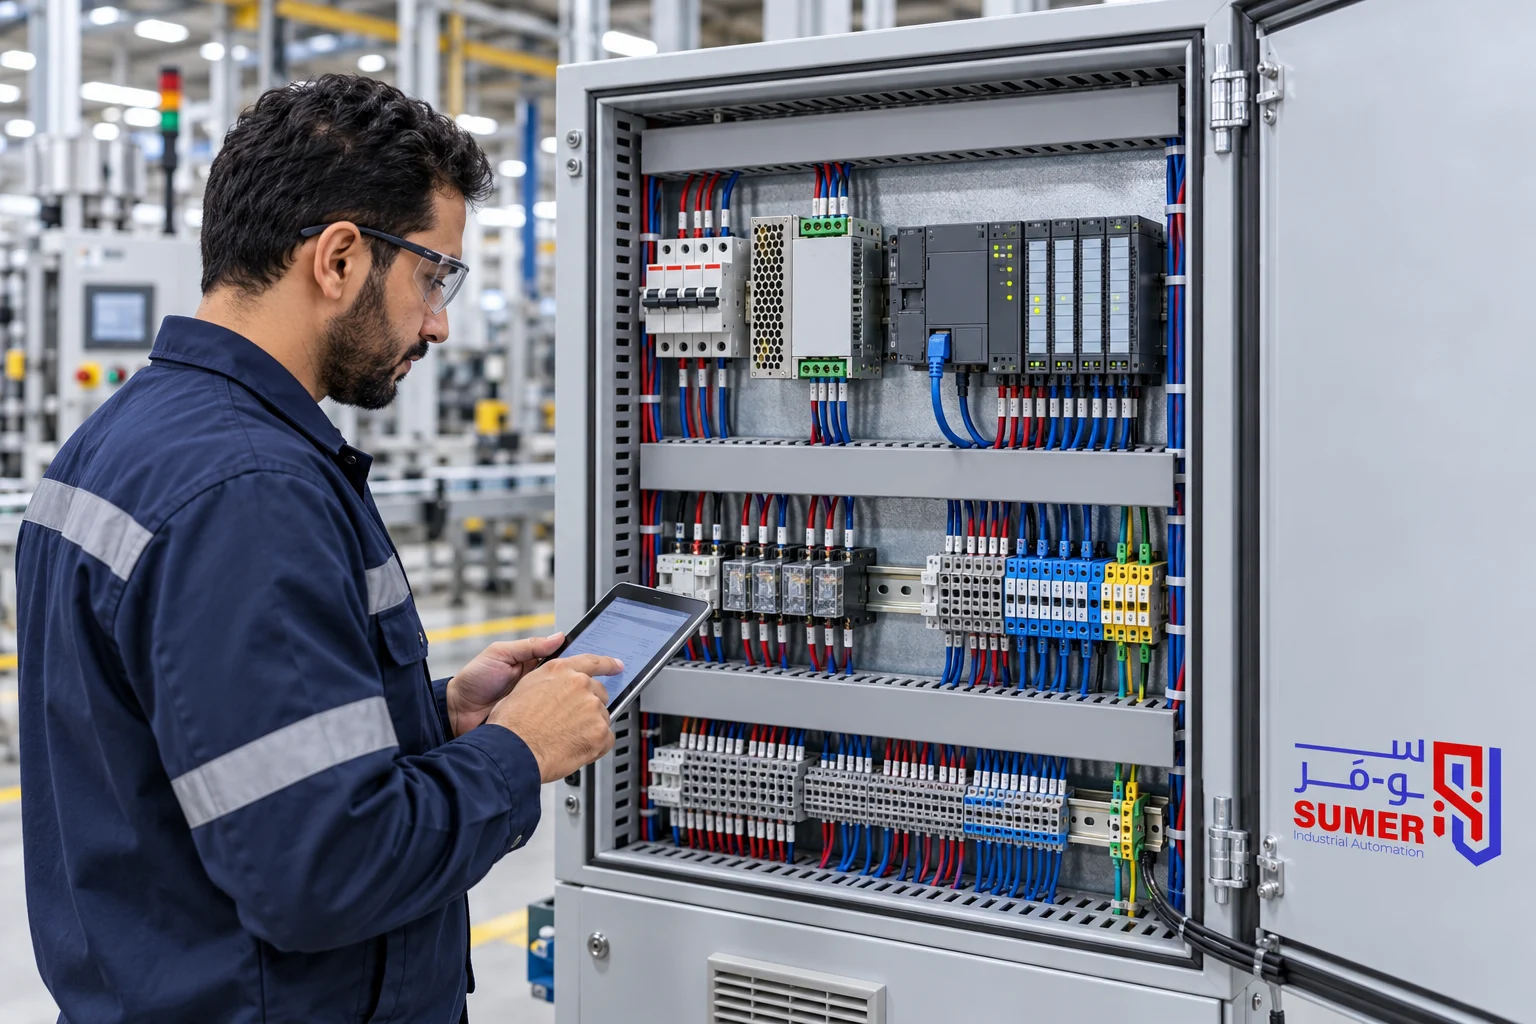
لوحة PLC هي لوحة تحكم كهربائية تضم وحدة تحكم منطقية قابلة للبرمجة Programmable Logic Controller مع مكونات الحماية والتغذية والتوصيل والتشغيل اللازمة للتحكم في ماكينة أو عملية صناعية. تعمل اللوحة كحلقة وصل منظمة بين أجهزة الحقل، مثل الحساسات والمفاتيح، وبين الأحمال، مثل الموتورات والصمامات والإنذارات.
قد تكون اللوحة صغيرة تتحكم في ماكينة واحدة، أو نظامًا أكبر موزعًا على عدة لوحات ومحطات I/O وشبكات اتصال. لذلك لا يوجد تصميم ثابت يصلح لجميع المشروعات؛ إذ تُبنى كل لوحة وفق تسلسل التشغيل وعدد الإشارات وطبيعة الأحمال وبيئة المصنع ومستوى الأمان المطلوب.
ما الفرق بين جهاز PLC ولوحة PLC؟
جهاز PLC هو وحدة التحكم التي تنفذ البرنامج، وقد تشمل CPU ومدخلات ومخرجات مدمجة أو تتصل بوحدات توسعة. أما لوحة PLC فهي النظام المتكامل الذي يحتوي على جهاز التحكم إلى جانب مصدر الطاقة والقواطع والريليهات والكونتاكتورات والترمينالات ووسائل الاتصال، وقد تضم شاشة HMI أو انفرتر أو سيرفو درايف حسب التطبيق.
إذا كنت تريد مقارنة تكوينات وحدات التحكم نفسها، يمكنك الرجوع إلى دليل أنواع أجهزة PLC وكيفية اختيار النوع المناسب. أما هذا المقال فيركز على اللوحة بوصفها منظومة تحكم كاملة، من جمع البيانات حتى الاختبار والتشغيل.
كيف تعمل لوحة تحكم PLC؟
تبدأ دورة التحكم من أجهزة الحقل. يرسل حساس اقتراب مثلًا إشارة إلى أحد المداخل الرقمية، أو يرسل حساس ضغط قيمة تماثلية إلى مدخل Analog Input. تقرأ وحدة PLC هذه الإشارات، وتنفذ منطق البرنامج، ثم تحدّث المخارج لتشغيل ريليه أو صمام أو كونتاكتور أو إرسال قيمة مرجعية إلى جهاز آخر.
- جمع الإشارات: تستقبل وحدات الإدخال حالات الأزرار والحساسات والإنترلوكات وقياسات العملية.
- المعالجة: تنفذ وحدة CPU شروط التشغيل والتوقيتات والحسابات وتسلسل العملية.
- إرسال الأوامر: تنقل وحدات الإخراج أوامر التشغيل والإيقاف والتحكم إلى المكونات المناسبة.
- العرض والتدخل: تعرض HMI الحالات والإنذارات والقيم، وتسمح للمشغل بإدخال الأوامر المصرح بها.
- التغذية الراجعة: تعود حالات التشغيل والأعطال والقياسات إلى PLC للتأكد من تنفيذ الخطوة قبل الانتقال لما بعدها.
هذه الدورة تتكرر بسرعة أثناء التشغيل. لكن سلامة الماكينة لا ينبغي أن تعتمد على البرنامج وحده؛ فدوائر الإيقاف الطارئ والحماية الوظيفية تُصمم باستخدام بنية ومكونات أمان مناسبة لطبيعة المخاطر، بواسطة مهندس مؤهل، ولا تُستبدل بزر على شاشة HMI أو بمنطق داخل PLC عادي.
مكونات لوحة التحكم PLC الأساسية
يختلف تكوين لوحات PLC من مشروع لآخر، لكن معظم اللوحات الصناعية تجمع بين المكونات التالية:
1. جسم اللوحة ووسائل الحماية
يُختار جسم اللوحة وفق مكان التركيب، والأتربة والرطوبة والحرارة، ومساحة المكونات، وطريقة دخول الكابلات. ويشمل جانب الحماية عادةً قاطعًا أو مفتاح فصل رئيسيًا، وقواطع أو فيوزات للفروع، وتأريضًا مناسبًا، مع فصل وتنظيم دوائر القدرة والتحكم وفق التصميم.
2. مصدر تغذية دائرة التحكم
تعمل كثير من وحدات PLC والحساسات وشاشات التشغيل على 24V DC، لذلك يجب حساب استهلاك جميع الأحمال وتيارات البدء وترك هامش ملائم قبل اختيار المصدر. يساعدك دليل اختيار Power Supply 24V للوحات التحكم على حساب التيار والقدرة ومراجعة أهم معايير الاختيار.
3. وحدة PLC ووحدات I/O
تتولى CPU تنفيذ البرنامج، بينما تستقبل وحدات الإدخال الإشارات وترسل وحدات الإخراج الأوامر. وقد تكون نقاط I/O مدمجة في وحدة واحدة، أو موزعة على وحدات توسعة محلية أو بعيدة. يعتمد الاختيار على العدد والنوع والسرعة والدقة المطلوبة، لا على عدد النقاط فقط.
4. الريليهات والكونتاكتورات ووسائل الربط
تُستخدم الريليهات البينية عند الحاجة إلى عزل أو مواءمة الإشارات، بينما تتولى الكونتاكتورات تشغيل أحمال القدرة المناسبة ضمن دائرة مصممة ومحميّة. وتساعد الترمينالات، ومجاري الأسلاك، وأرقام الأسلاك والأطراف على جعل التوصيلات واضحة وقابلة للصيانة.
5. شاشة HMI
تتيح شاشة المشغل متابعة الحالات والقيم والإنذارات وإدخال أوامر التشغيل. يجب أن يكون تصميم الشاشة واضحًا، وأن تُقيد الصلاحيات والإعدادات الحساسة، وأن تتطابق العناوين والبيانات مع برنامج PLC. توفر SUMER شاشات HMI من Delta، ويمكنك قراءة دليل برمجة شاشات HMI وربطها مع PLC لمعرفة خطوات التكامل بين الطرفين.
6. الانفرتر أو السيرفو درايف
إذا تطلبت الماكينة تغيير سرعة موتور AC أو التحكم في التسارع والتباطؤ، فقد تضم المنظومة انفرتر VFD. أما التطبيقات التي تحتاج تحكمًا أدق في الموضع أو السرعة أو العزم، فقد تستخدم سيرفو درايف وموتور مناسبين. يحدد التطبيق والميكانيكا والدقة المطلوبة الحل الأنسب.
7. الاتصال والتبريد والملحقات
قد تشمل اللوحة سويتش شبكة صناعيًا أو محولات اتصال، ومراوح أو وحدات تبريد عند الحاجة، وإضاءة داخلية، ومخارج خدمة، ووسائل مراقبة الحرارة. يجب حساب الفقد الحراري وتهوية اللوحة، وفصل كابلات الإشارة عن كابلات القدرة للحد من التشويش.
أين تُستخدم لوحات PLC؟
تُستخدم لوحة PLC عندما تحتاج العملية إلى تسلسل منطقي، أو مراقبة حالات متعددة، أو تغيير إعدادات التشغيل، أو تبادل بيانات بين أجهزة صناعية. ومن التطبيقات الشائعة:
- ماكينات التعبئة والتغليف والوزن والجرعات.
- السيور الناقلة وخطوط الفرز والتجميع.
- محطات الضخ ومعالجة المياه وأنظمة الخزانات.
- الأفران والمجففات وأنظمة التحكم في الحرارة.
- ماكينات القص والطباعة والتشكيل.
- خطوط الإنتاج التي تجمع PLC وHMI وانفرتر أو سيرفو.
- تحديث الماكينات القديمة واستبدال التحكم التقليدي أو وحدة لم يعد لها دعم.
وقد يكون الحل لوحة مستقلة لماكينة، أو لوحة رئيسية تربط عدة أجزاء، أو مجموعة لوحات موزعة على خط إنتاج. تحدد المسافات وعدد الإشارات وسرعة الاستجابة وشبكة الاتصال أفضل بنية للمشروع.
ما البيانات المطلوبة قبل تصميم لوحة PLC؟
أكبر فارق بين لوحة تُنفذ بسرعة ولوحة تتعرض لتعديلات متكررة هو جودة البيانات قبل بدء التصميم. وكلما كانت المتطلبات واضحة، أصبح اختيار المكونات والتكلفة والمدة أكثر دقة.
وصف العملية وتسلسل التشغيل
يجب كتابة Sequence of Operation يوضح حالات البدء والإيقاف، وخطوات الدورة، وشروط الانتقال، وأوضاع Manual وAuto، وطريقة التعامل مع الأعطال واستعادة التشغيل. الرسومات أو الفيديوهات تساعد، لكنها لا تغني عن وصف متفق عليه للمنطق المطلوب.
قائمة المدخلات والمخرجات I/O List
تتضمن القائمة كل إشارة ونوعها ومصدرها ووظيفتها. ويجب التمييز بين DI وDO وAI وAO، وتحديد جهد الإشارة ونوعها ونطاقها، مثل 4–20mA أو 0–10V عند استخدام الإشارات التماثلية.
| نوع الإشارة | أمثلة | ما يجب تحديده |
|---|---|---|
| Digital Input | زر، Limit Switch، حساس اقتراب | الجهد ونوع التوصيل وحالة الإشارة الطبيعية |
| Digital Output | ريليه، صمام، لمبة بيان | نوع الخرج وتيار الحمل ووسيلة العزل |
| Analog Input | ضغط، حرارة، مستوى، تدفق | نطاق الإشارة والدقة والعزل والمعايرة |
| Analog Output | مرجع سرعة أو صمام تحكم | نطاق الخرج والحمل وطريقة الربط |
| High-Speed / Pulse | Encoder أو أمر موضع | التردد ونوع الإشارة ومتطلبات الحركة |
قائمة الأحمال ومصدر التغذية
يجب تحديد قدرة وجهد وتيار كل موتور وسخان وصمام وحمل، وطريقة تشغيله، وعدد مرات البدء، والأحمال التي تعمل معًا. كما تُحدد مصادر التغذية المتاحة وظروف الشبكة، لأن تصميم دوائر القدرة والحماية يعتمد على هذه البيانات.
الاتصال وواجهة المشغل
يجب تحديد الأجهزة التي ستتبادل البيانات والبروتوكولات المطلوبة، مثل Modbus RTU أو Modbus TCP وفق ما تدعمه الأجهزة الفعلية، إلى جانب الشاشات والـRecipes والإنذارات والتقارير ومستويات المستخدم المطلوبة على HMI.
بيئة التشغيل والتوسع
تؤثر الحرارة والرطوبة والأتربة والاهتزاز ومكان اللوحة والمسافات وطريقة دخول الكابلات على التصميم. ومن المفيد تحديد التوسعات المتوقعة وعدد النقاط الاحتياطية بدل اكتشاف عدم وجود مساحة أو قدرة كافية بعد التشغيل.
كيفية اختيار جهاز PLC المناسب للوحة
لا يُختار PLC من العلامة التجارية أو عدد النقاط فقط. تبدأ المقارنة من متطلبات العملية ثم تُراجع النقاط التالية:
- عدد ونوع I/O: إجمالي النقاط الحالية والاحتياطية، مع فصل الرقمية والتماثلية والسريعة.
- نوع المخارج: Relay أو Transistor وفق سرعة التبديل والحمل وطريقة الربط.
- الوظائف السريعة: عدادات High-Speed أو Pulse Output أو متطلبات الحركة.
- الاتصال: المنافذ والبروتوكولات المطلوبة للـHMI والانفرتر والأجهزة الأخرى.
- سعة البرنامج والأداء: حجم المنطق والبيانات وسرعة دورة المسح المطلوبة.
- التوسعة: إمكانية إضافة I/O أو وحدات اتصال أو وظائف متخصصة.
- الصيانة والتوافر: سهولة الحصول على قطع الغيار والبرامج والنسخ الاحتياطية والدعم.
كمثال، يقدم Delta DVP32ES200T عدد 32 نقطة I/O مدمجة، منها 16 دخلًا رقميًا و16 خرج Transistor، مع خصائص اتصال ووظائف نبضية موضحة في صفحة المنتج. هذا لا يجعله الاختيار الصحيح تلقائيًا؛ بل يجب مطابقة خصائصه مع قائمة الإشارات وسرعة ووظائف المشروع.
وفي التطبيقات التي تحتاج اتصال Ethernet مدمج، يمكن دراسة Delta DVP12SE11R بعد مراجعة عدد النقاط والبروتوكولات وباقي المواصفات المطلوبة. القرار النهائي يكون من الداتا شيت والتصميم، لا من اسم السلسلة وحده.
مراحل تصميم وتنفيذ لوحة PLC
- دراسة الموقع والعملية: فهم دورة الماكينة والمخاطر والأحمال والأجهزة القائمة.
- تثبيت المتطلبات: اعتماد Sequence of Operation وقائمة I/O والوظائف ونطاق العمل.
- التصميم الكهربائي: إعداد مخططات القدرة والتحكم والتوصيل وقائمة المكونات.
- اختيار المقاسات والتوزيع: تحديد جسم اللوحة، وترتيب المكونات، ومسارات الأسلاك، والتهوية والمساحة الاحتياطية.
- التجميع والتوصيل: تركيب المكونات وتنفيذ الأسلاك والترقيم والتأريض وفق الرسومات.
- برمجة PLC وHMI: بناء التسلسل والإنترلوكات والإنذارات والشاشات والصلاحيات.
- المراجعة والاختبار: فحص التوصيلات والإشارات والوظائف وإجراء FAT موثق قبل الشحن.
- التركيب والتشغيل بالموقع: توصيل أجهزة الحقل، وإجراء اختبارات SAT وضبط العملية.
- التسليم: تسليم الرسومات والبرامج والنسخ الاحتياطية وقوائم الإشارات وتعليمات التشغيل والصيانة.
إذا كان المشروع يشمل تصنيع لوحة متكاملة، فراجع خدمة تصميم وتصنيع لوحات التحكم الكهربائية لمعرفة الصورة العامة لخدمات اللوحات، بينما يساعد هذا الدليل على تجهيز المتطلبات الخاصة بمنظومة PLC.
ما الذي يجب اختباره في FAT قبل تسليم لوحة PLC؟
اختبار القبول في المصنع Factory Acceptance Test يقلل مفاجآت التشغيل في الموقع. يعتمد نطاقه على المشروع، لكنه قد يشمل البنود التالية:
| بند الاختبار | ما تتم مراجعته |
|---|---|
| الفحص البصري | ترتيب المكونات، الترقيم، جودة التوصيل، الفصل بين المسارات، التأريض |
| مراجعة المخطط | تطابق المكونات والتوصيلات وأرقام الأطراف مع الرسومات |
| اختبار التغذية | الجهود والقطبية وتوزيع الفروع والحماية قبل تشغيل الأجهزة |
| I/O Check | محاكاة كل مدخل والتحقق من المخرج والعنوان والاسم الصحيح |
| تسلسل التشغيل | Auto وManual والإنترلوكات والتوقيتات وحالات التوقف والاستعادة |
| الإنذارات | ظهور الإنذار الصحيح، وتسجيله، وطريقة الإقرار وإزالة السبب |
| الاتصالات | تبادل البيانات مع HMI والدرايفات والأجهزة الأخرى وفقد الاتصال |
| النسخ الاحتياطية | حفظ الإصدارات النهائية للبرامج والإعدادات والرسومات |
لا يمكن لـFAT دائمًا محاكاة الحمل والظروف الميكانيكية الحقيقية بالكامل، لذلك يتبعه اختبار بالموقع SAT وتشغيل تجريبي. ومن الأفضل تحديد معايير القبول ومن يحضر الاختبار وما سيتم محاكاته قبل بدء التصنيع.
أخطاء شائعة عند تصميم لوحات PLC
- بدء البرمجة دون تسلسل تشغيل معتمد: يؤدي إلى تعديلات متكررة واختلاف التوقعات.
- حساب I/O بالعدد فقط: قد تكون النقاط المتاحة من نوع غير مناسب أو تفتقد الوظائف السريعة.
- عدم ترك احتياطي منطقي: يصعّب إضافة حساس أو وظيفة لاحقًا.
- ازدحام اللوحة: يرفع الحرارة ويصعّب الصيانة والتوسعة.
- الخلط بين كابلات القدرة والإشارة: قد يزيد التشويش ويؤثر في القراءات والاتصال.
- إهمال الترقيم والتوثيق: يحول أي عطل بسيط إلى وقت توقف أطول.
- الاعتماد على HMI كعنصر أمان: الشاشة وسيلة تشغيل وعرض وليست بديلًا عن دائرة أمان مناسبة.
- عدم اختبار حالات الفشل: يجب دراسة فقد حساس أو اتصال أو تغذية وكيف ستنتقل المنظومة إلى حالة آمنة.
- تسليم اللوحة دون ملفات المصدر: يعرقل الصيانة والتعديل مستقبلاً.
متى تحتاج إلى تحديث لوحة PLC قديمة؟
قد يكون التحديث مناسبًا عندما تتكرر الأعطال، أو يصبح PLC أو HMI غير متاح، أو لا توجد نسخة من البرنامج، أو تحتاج الماكينة إلى وظائف واتصالات جديدة. لكن الاستبدال ليس مجرد نقل أسلاك من جهاز إلى آخر؛ فقد تختلف أنواع الإشارات والعناوين والمخارج والبروتوكولات وجهود التشغيل.
تبدأ عملية Retrofit بحصر المكونات ورسم التوصيلات القائمة وأخذ النسخ الاحتياطية المتاحة، ثم فهم منطق التشغيل الفعلي وتجهيز خطة تحويل واختبار. ومن الأفضل تنفيذ الانتقال في توقف مخطط، مع وجود خطة رجوع وقطع الغيار المطلوبة لتقليل زمن تعطل الإنتاج.
صيانة لوحة PLC وتشخيص الأعطال
الصيانة الوقائية لا تعني تغيير PLC بصورة دورية؛ بل الحفاظ على بيئة تشغيل مستقرة واكتشاف المشكلات قبل التوقف. وتشمل المراجعة وفق خطة المصنع وتعليمات المكونات:
- فحص الحرارة والتهوية ونظافة الفلاتر وحالة المراوح.
- مراجعة الجهود ومصدر 24V DC تحت ظروف التشغيل.
- فحص علامات السخونة أو تغير اللون أو الروائح غير الطبيعية.
- مراجعة الأطراف والتوصيلات وفق إجراءات آمنة وتعليمات العزم المناسبة.
- متابعة سجل الإنذارات والأعطال المتكررة بدل مسحها دون تحليل.
- حفظ نسخة مؤرخة من برامج PLC وHMI وإعدادات أجهزة الاتصال والدرايفات.
- توثيق أي تعديل في الرسومات وقائمة I/O والبرنامج.
عند حدوث عطل، يبدأ التشخيص من الأعراض والطاقة وحالات LED والإنذارات، ثم يُتتبع مسار الإشارة من الحساس إلى المدخل ومن منطق البرنامج إلى المخرج والحمل. لا يُستبدل PLC قبل التحقق من التغذية والأسلاك والأجهزة الخارجية، ويجب أن ينفذ القياس والتدخل داخل اللوحة شخص مؤهل مع تطبيق إجراءات العزل والسلامة.
ما العوامل التي تحدد تكلفة لوحة PLC؟
لا يوجد سعر ثابت لجميع اللوحات؛ لأن التكلفة ترتبط بنطاق المشروع والبيانات الفنية. وتشمل أهم العوامل:
- عدد ونوع نقاط I/O، ووجود إشارات Analog أو High-Speed أو وحدات خاصة.
- فئة PLC وسعة البرنامج والاتصالات ووحدات التوسعة.
- عدد وقدرات الأحمال والقواطع والكونتاكتورات ووسائل الحماية.
- وجود HMI أو انفرتر أو سيرفو أو شبكة صناعية.
- مقاس جسم اللوحة ودرجة الحماية والتبريد وبيئة التشغيل.
- تعقيد Sequence of Operation والبرمجة والشاشات والـRecipes والتقارير.
- أعمال الموقع والكابلات والتركيب والاختبارات والتشغيل.
- التوثيق والتدريب وقطع الغيار والدعم المطلوب بعد التسليم.
للحصول على عرض سعر قابل للمقارنة، اطلب من الموردين التسعير على نطاق عمل واحد وقائمة مكونات ووثائق واختبارات محددة. السعر الأقل لا يكون أقل فعليًا إذا استبعد البرمجة أو التشغيل أو الرسومات أو الدعم الذي يحتاجه المشروع.
تنفيذ لوحات PLC مع SUMER
تساعد SUMER المصانع ومصنعي الماكينات في اختيار مكونات Delta، وتجهيز حلول التحكم والربط بين PLC وHMI والانفرتر أو السيرفو وفق متطلبات التطبيق. تبدأ الدراسة من العملية المطلوبة، لا من اختيار موديل عشوائي، ثم تُراجع الإشارات والأحمال والاتصال ومساحة التوسع قبل اعتماد الحل.
لتسريع الدراسة وعرض السعر، أرسل: وصفًا مختصرًا للماكينة، وSequence of Operation، وقائمة I/O، وقدرات الموتورات والأحمال، وجهد التغذية، ونوع HMI والاتصالات المطلوبة، وصور ومخططات اللوحة الحالية إن وجدت. تواصل الآن مع SUMER لطلب دراسة لوحة PLC.